Извршни резиме за осниваче брендова и директоре извора
У савременој моди е-трговине и малопродаје, женске високе потпетице пате одстопа поврата од 30% до 35%. Преко 70% ових повраћаја не произилази из незадовољства визуелним дизајном, већ из физичке нелагодности: колебања пете, колапса лука и болног притиска у предњем делу стопала. Премошћивање јаза између естетике високе моде и истинске носивости током целог дана захтева третирање производње високих потпетица као структуралног инжењеринга. Калибрацијом последњих углова нагиба, ојачањем конзолних челичних дршки, уградњом амортизера са двоструком густином и коришћењем агилних стратегија алата, приватне робне марке могу значајно да смање стопе поврата и заштите животну вредност купаца.
Б2Б економија високе стопе приноса у женској обући
За нове дизајнерске етикете и етаблиране малопродајне брендове, категорија женских високих потпетица доноси неке од највећих бруто малопродајних маржи у модном сектору. Међутим, високи приноси брзо нарушавају ове марже кроз обрнуте логистичке трошкове, оштећење паковања, накнаде за обнављање складишта и губитак репутације бренда.
Када онлајн купац отвори кутију за ципеле и доживи нестабилност скочног зглоба или акутно штипање стопала у року од петнаест минута од ношења, враћање производа је неизбежно. Основни узрок је ретко силуета или спољашња кожа. То је скоро увек неуспех унутрашње структурне равнотеже.
Изградња профитабилне колекције високих потпетица захтева ОЕМ производног партнера који приступа развоју обуће са анатомског и механичког становишта. Када су последње пропорције, тврдоћа челичног дршка и системи за причвршћивање пете пројектовани синхроно, брендови постижу поуздану конзистентност приањања у свим серијама величине, што резултира већом поновљеном куповином и мањим повратом трошкова.
1. Нагиб пете и последњи инжењеринг: основа равнотеже
Ципела траје (форма) одређује сваку основну линију и тачку притиска готове високе потпетице. Честа замка у развоју обуће приватних робних марки је покушај да се скалирају висина пете на постојећој равној или ниској стопи без суштинског реинжењеринга подизања лука и угла седишта пете.
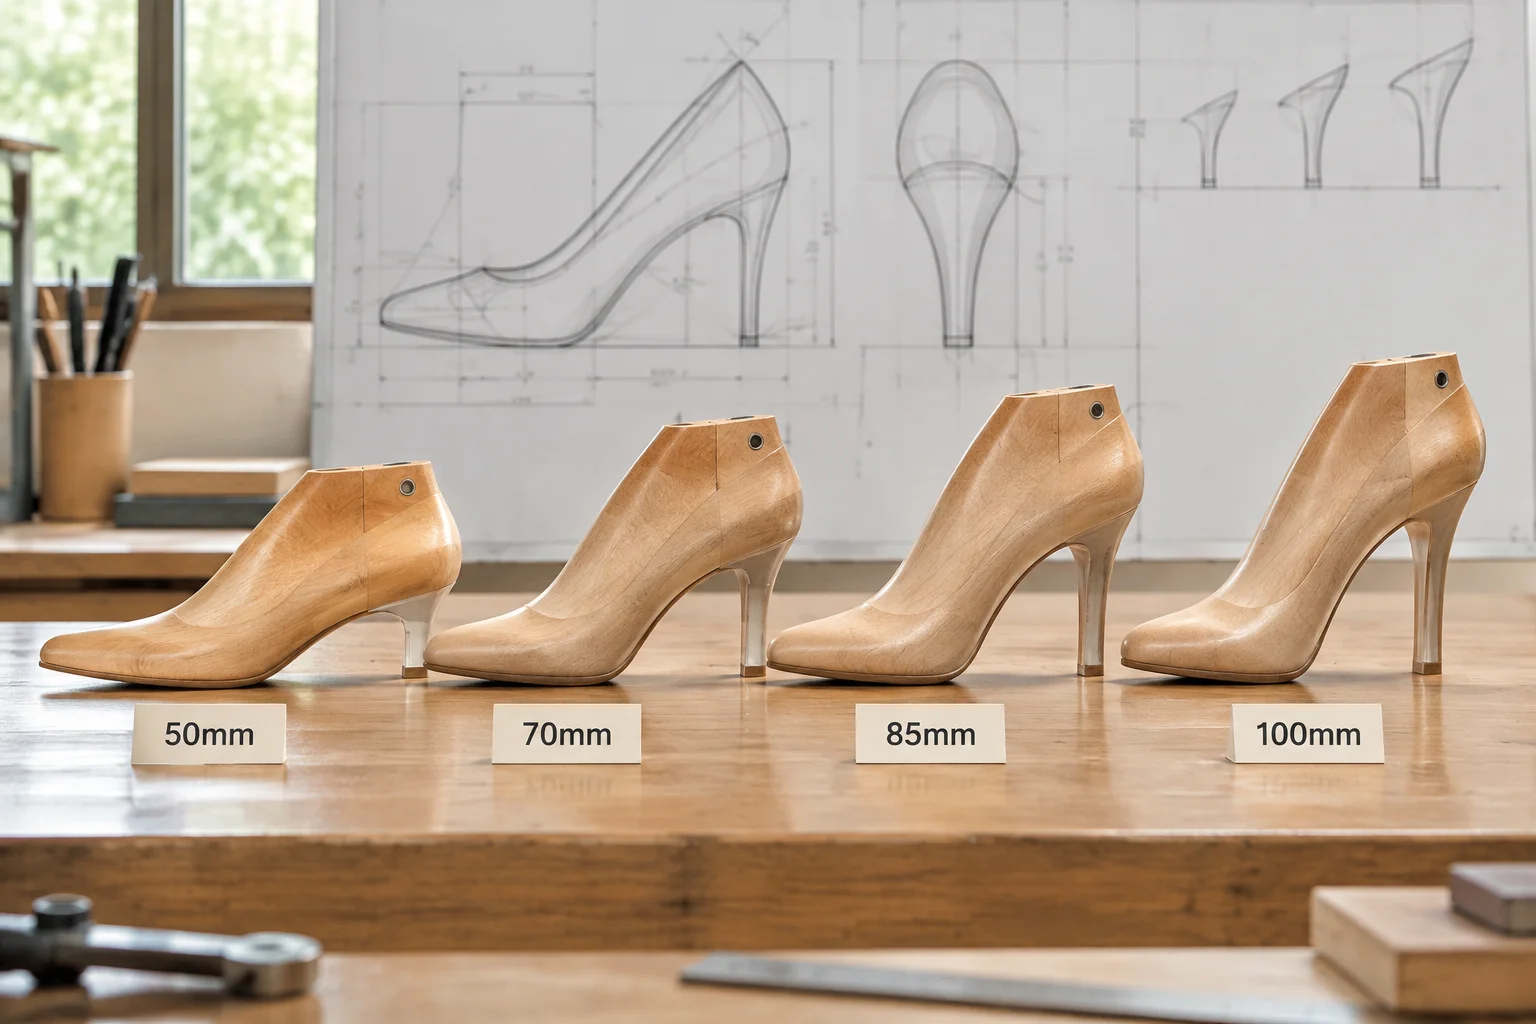
Слика 1: Угао пада нагиба и напредовање опруге прстију у различитим категоријама висине пете.
Анатомски оквир последњег поравнања
Последња калибрација по категоријама висине пете
- Ниске и мале потпетице (30 мм – 50 мм):Угао нагиба се креће између 12 степени и 18 степени, са благим нагибом пете седишта од 2 до 3 степена. Динамичка телесна тежина се распоређује релативно равномерно (приближно . 45% пете / 55% предњег дела стопала).
- Комерцијалне потпетице средње класе (55 мм – 75 мм):Угао нагиба се повећава на 22 степена - 30 степени, пребацујући приближно 70% гравитационе силе на главе метатарзала. Опруга прстију мора бити калибрирана на 10 мм – 12 мм да би се одржала течна транзиција хода.
- Високе штикле и вечерње пумпе (80 мм – 105 мм):Нагиб достиже 35-45 степени, концентришући до 85% динамичког оптерећења на предње стопало. На овој висини, последња геометрија укључује дубљу чашицу калканеуса (26 мм – 30 мм радијуса) да спречи клизање стопала напред.
- Штикле са платформом (110 мм+):Висине платформе померају ефективни угао нагиба на 38 степени – 48 степени. Неопходан је чврсти ђон за клацкање у предњем делу стопала да би водио превртање стопала без претераног савијања прстију.
Спречавање клизања стопала напред (заглављивање метатарзалне кости)
Када се пета подигне изнад 75 мм, гравитација повлачи стопало надоле у оквир за прсте, компримујући први и пети метатарзофалангеални зглоб. Напредни последњи дизајн се супротставља овоме кроз три прецизна инжењерска подешавања:
- Радијус седишта дубоког калканеуса:Задњи део задњег носи петну кост, стварајући механички блок који чврсто учвршћује стопало у задњем делу.
- Подударање плантарног лука:Крива последњег струка одржава беспрекоран контакт са средњим уздужним луком, преносећи до 18% гравитационог оптерећења назад у средњи део стопала.
- Бочни размак предњег стопала:Чак и код оштрих силуета са зашиљеним прстима, унутрашњи обим лопте задржава адекватан бочни рељеф, спречавајући прикљештење прстију о унутрашњи учвршћивач.
2. Структурно језгро: држач од каљеног челика и сидрење пете
Висока потпетица функционише као архитектонска конзола. Током ходања, динамичка сила удара путује кроз задњи део стопала и преноси се преко уског струка ципеле према предњем делу стопала. Без одговарајућег ојачања шасије, лук ће се савијати надоле, узрокујући да се пета помери уназад, дестабилизује скочни зглоб и на крају пукне.
Анатомија шасије без дефеката
- Термички обрађена дршка од опружног челика:Високоугљенични челик каљен на Роцквелл тврдоћу од 42 до 48 ХРЦ, профилисан са уздужним ребрима за укрућење да би се одупирао торзионом увртању.
- Вишеслојно ојачано језгро улошка:Структурна плоча за уложак од целулозе ламинирана вулканизованим влакнима високе густине и уграђеним фибергласом у задњем делу.
- Матрица за причвршћивање са више тачака:Завртњи са централним погоном за тешке услове рада упарен са 3 до 4 бодљикава ексера са прстенастим дршком усидрених у ињектирану композитну пету типле високе густине.
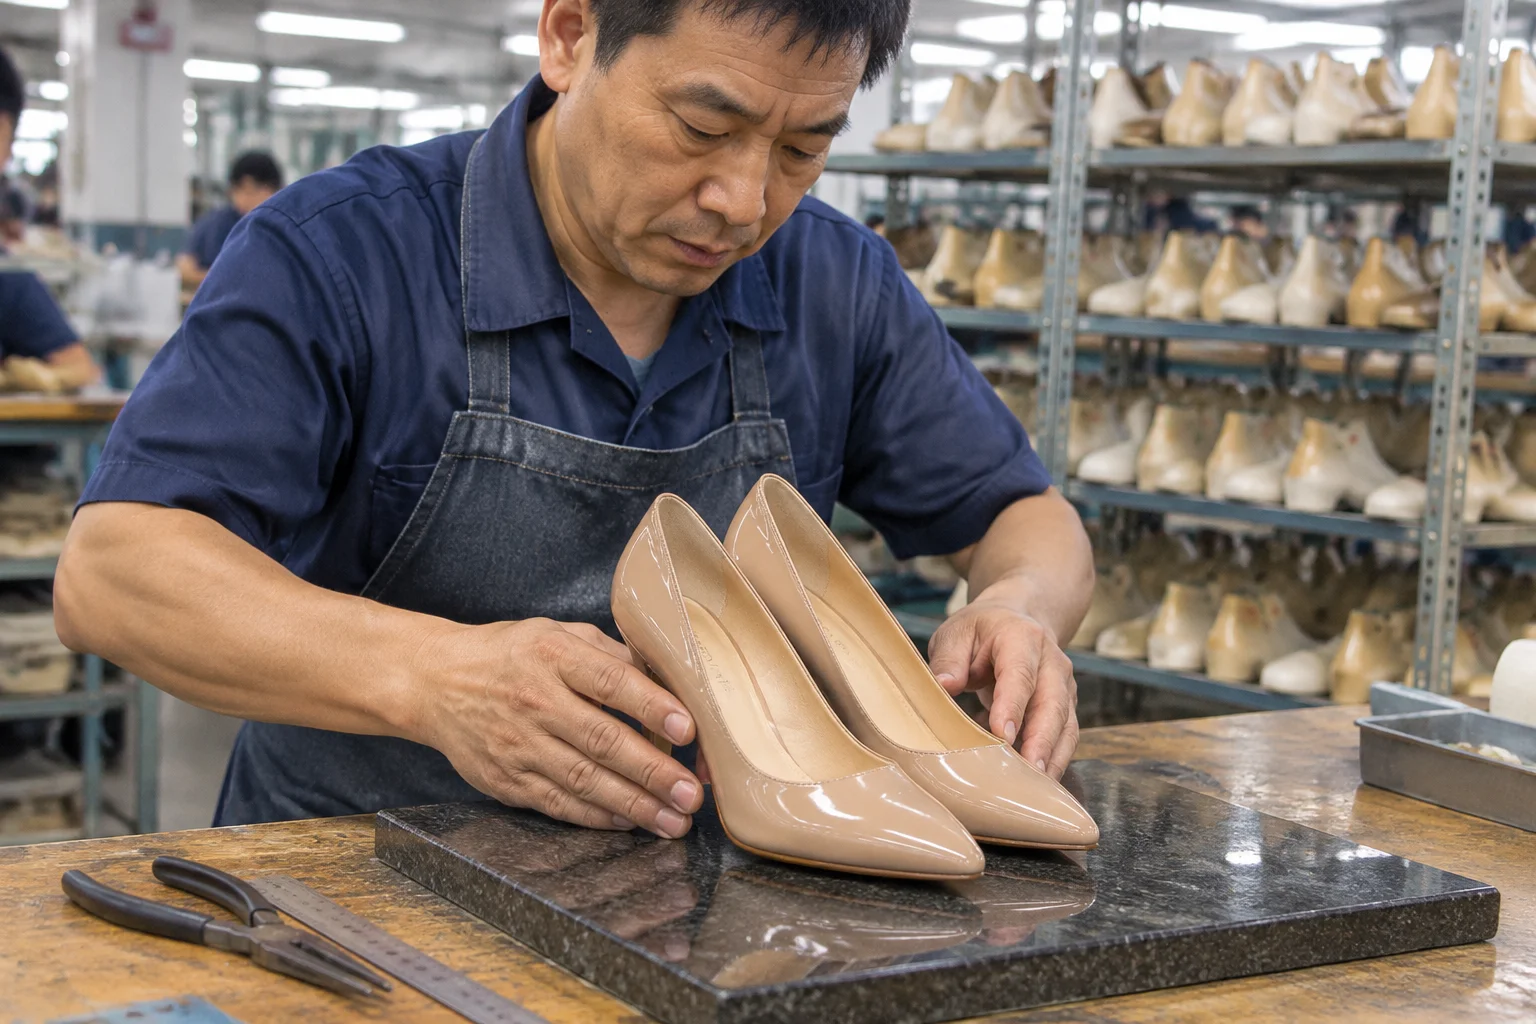
Слика 2: Прецизна равнотежа површинске плоче и верификација структурног поравнања у нашој радионици.
Стандардизована мерила за механичко испитивање
- Животни век дршке (САТРА ТМ21):Дршка од каљеног челика мора да издржи најмање500.000 континуираних циклуса савијањапод наизменичним динамичким оптерећењима без лома линије косе или трајног отклона.
- Причвршћивање за пету Откидање и удар (САТРА ТМ144 / АСТМ Ф2232):Спој између блока пете и основе улошка мора да издржи минималну силу раздвајања од0,8 кН до 1,2 кН (80 кг – 120 кг)у испитивању бочног удара и затезања.
- Отпорност на ударце пете (САТРА ТМ20):Убризгано тело пете (поликарбонат, АБС отпоран на ударце или ливена алуминијумска легура) мора да издржи поновљене ударе од 0,68 џула без микро-пукотина.
3. Ергономско јастучење у танким модним силуетама
Традиционалне луксузне високе потпетице често се ослањају на основну плочу од влакана и танке кожне чарапе, остављајући кориснику нулту апсорпцију удара. Савремени потрошачи очекују удобност атлетске обуће скривене у елегантним профилима високе моде. Да би се ово постигло, потребне су вишеслојне композитне стопе дизајниране без додавања видљивог волумена горњој линији.
Попречни пресек улошка више густине
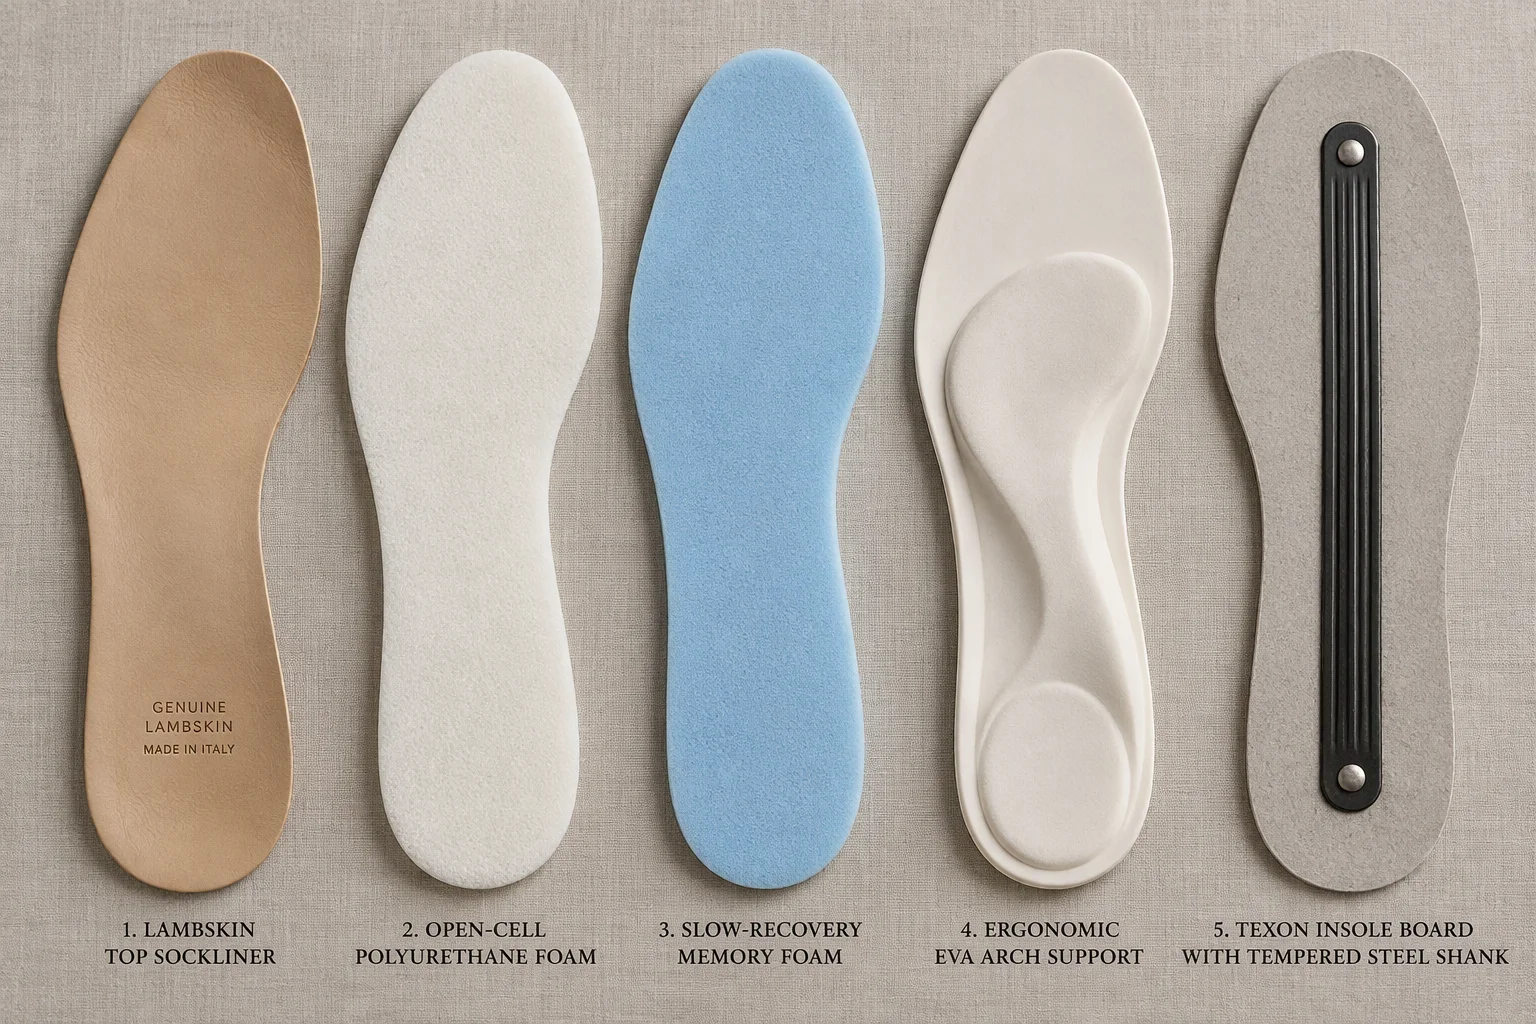
Слика 3: Уложак више густине слојева са крутом Текон структурном плочом и дршком од каљеног челика.
Компоненте улошка високих перформанси
- Микроћелијска амортизација предњег стопала:Уметци од полиуретанске пене отворених ћелија се задржавају95% њихове првобитне дебљине одбијањатоком читавог животног циклуса ципеле, ублажавајући ударце од тла.
- Анатомски колачићи:Извајани ЕВА лукови умеци испуњавају природну празнину између табане стопала и струка ципеле, пружајући континуирану подршку у средини стопала.
- Неклизајуће антилоп чарапе:Брушена микровлакна или навлаке за чарапе од јагњеће коже високог зрна пружају нежно трење које спречава унутрашње клизање стопала.
4. Избор материјала и трајна прецизна израда
Одабир горњег материјала и трајна изведба дефинишу и спољашњу префињеност и почетну удобност приликом провале за потрошача.
Спецификације материјала за конструкцију високе пете
- Телећа кожа пуног зрна (1,0 мм – 1,2 мм):Нуди природну еластичност затезања и прозрачност. Глатко се прилагођава последњим линијама са еластичним карактеристикама за пробијање, идеално за луксузне шиљасте пумпе и чизме.
- Јагњетина од козе и бебе (0,8 мм – 1,0 мм):Изузетно мекана са баршунастом гомилом, пружа тренутну удобност за деликатне сандале са ременима и вечерње ременчиће.
- Еколошки прихватљива кожа од микровлакана (0,9 мм – 1,1 мм):Одликује се уједначеном затезном чврстоћом и нултим дефектима зрна, пружајући одрживим брендовима високу издржљивост и одлично задржавање облика.
- Свилени сатен и брокат од текстила (0,4 мм са међупоставом):Одликује се нула природног растезања. Захтева специјализоване ткане међупоставе и подлоге које се не растежу како би се спречило изобличење шавова током трајања.
Трајна прецизност и обрада ивица
- Термопластични пултови и држачи за прсте:Вакуумски обликовани термопластични елементи за учвршћивање (0,8 мм – 1,2 мм) обезбеђују чврсто приањање за пету, док су њихове ивице заобљене до нулте дебљине, спречавајући пликове од трења дуж Ахилове тетиве.
- Трајност затезања и скидање маргине:Горње трајне ивице дуж струка су спуштене до ивице танке као перо пре цементирања, обезбеђујући потпуно раван унутрашњи под без подигнутих избочина испод стопала.
5. Економика алата: прилагођени калупи за пету у односу на флексибилност отвореног калупа
За нове брендове обуће, трошкови алата представљају значајан капитал. Развијање власничких калупа за пету – укључујући главне блокове за пету, калупе за ињектирање са високим подизањем и прилагођене челичне дршке – захтева значајна улагања унапред.
Калуп за пете по мери
- Капиталне инвестиције:1.500 – 3.500 долара по сету калупа
- Време испоруке:30 – 45 дана инжењеринг
- предност:100% заштићена силуета
- Најбоље за: Established volume (>1000 парова)
Опен-Молд Либрари + Цустом Финисх
- Капиталне инвестиције:Цена алата 0 УСД
- Време испоруке:7 – 10 дана брзо узорковање
- предност:Претходно тестирана стабилност и нула ризика
- Најбоље за:Агиле лансирања (300 пари МОК)
Како Солефина подржава агилно скалирање бренда
- Опсежна архива отвореног калупа:Директан приступ преко 300+ унапред пројектованих, стабилно тестираних пета које трају, у распону од 45 мм модерних архитектонских блокова до 105 мм штикле на црвеном тепиху.
- Завршно прилагођавање:Разликујте отворене облике пете помоћу галванизације (злато, хром, метал), омотача од праве коже, градијентног лакирања у спреју или провидних тонираних акрила.
- Флексибилне минималне поруџбине од 300 пара:Покрените нове колекције капсула са управљивим серијама од 300 пари по стилу, омогућавајући брендовима да тестирају потражњу тржишта пре него што уложе капитал у власнички прилагођени алат.
6. Осигурање квалитета пре испоруке: Протокол са 5 излаза
Да би се гарантовало да сваки испоручени пар испуњава строге међународне малопродајне стандарде, производне наруџбине пролазе кроз свеобухватан протокол инспекције у 5 фаза:
- Симетрија и вертикално поравнање:Сваки пар се поставља на калибрисану гранитну површинску плочу како би се проверило да ли лева и десна обућа стоје савршено вертикално са нултим бочним нагибом (толеранција унутар 1,0 мм).
- Провера контактне линије газећег слоја:Подизање горњег дела пете и контактна површина у предњем делу стопала морају истовремено да почивају и да буду у равни са хоризонталном равни без камења или зазора.
- Отпор обртног момента пете:Ручна и механичка провера обртног момента потврђује да блок пете показује нулту бочну деформацију или шкрипу под ротационим притиском.
- Инспекција облоге и лепљивости улошка:100% скрининг детектора метала и визуелна инспекција гарантују равно постављање чарапа, глатке рубове и нулте видљиве квачице за причвршћивање.
- Д65 Усклађивање боја и завршна обрада ивица:Горњи део коже и ручно обојене ивице се прегледају под стандардизованим Д65 дневним осветљењем за тачну конзистентност боје на свим резаним панелима.
Често постављана питања (ФАК)
Који је стандардни МОК за прилагођену производњу високих потпетица?
У Солефини, наша флексибилна производња почиње у300 пари по стилу и боји. Ово омогућава независним и новим брендовима да понуде више серија без преузимања превеликог ризика залиха.
Како спречити колебање пете и нестабилност у високим пумпама?
Стабилност се постиже кроз три инжењерске контроле: прецизно усклађивање последњег угла нагиба са тачном висином пете, коришћењем САТРА сертификованих дршки од каљеног угљеничног челика (42–48 ХРЦ) и сидрењем пете помоћу шрафова са више тачака и ексера у облику прстена у композитне типле високе густине.
Можете ли развити прилагођене високе потпетице из дизајнерских скица или 3Д ЦАД датотека?
Да. Наш инжењерски тим конвертује 2Д скице у комплетне 3Д ЦАД моделе, креира СЛА прототипове смоле за процену уклапања и силуете у року од 5 радних дана и рукује свим алатима за калупе након коначног одобрења.
Које је типично време за узимање узорака прототипа и масовну производњу?
Иницијални прототипови узорака који користе нашу библиотеку отвореног калупа7 до 10 радних дана. Потпуно прилагођени трају уз власничке калупе за пете25 до 30 данаукључујући механичко испитивање. Просеци масовне производње35 до 45 данапотписивање након узорка.
Спремни сте за пројектовање високих потпетица са врхунском стабилношћу и ниским стопама поврата?
Партнер са Солефининим наменским инжењерингом обуће. Приступите 300+ верификованој стабилности, издржљивости пете, агилним МОК-има од 300 парова и ригорозној контроли квалитета у складу са САТРА-ом.